已服务客户
马鞍山钢铁
首钢迁钢
鞍山钢铁
抚顺特钢
天津钢管
唐山正丰
富氧燃烧是指供给燃烧用的空气中氧含量大于21%时的燃烧反应,全氧燃烧是指使用全氧的燃烧反应。氧含量提高后,不参与燃烧的氮含量相对减少或没有,从根本上改变燃烧特性。
燃烧产物体积量降低,根据 t0=(Qd-Qf)/V0*Cy,燃料的理论燃烧温度提高。全氧燃烧相比常规燃烧可提高理论燃烧温度600℃,更少燃料即可达到所需炉温。
由于排烟量大幅度降低至原来的25%左右,排烟热损失大大降低。同时N2减少,热力型NOx生成量大幅减少。
燃烧产物中具有辐射能力的三原子气体(CO2、H2O)浓度增加,几乎无辐射能力的N2比例减少,烟气对钢坯的辐射换热能力有效提高。
从燃烧效率、传热效率到污染物排放,富氧/全氧燃烧技术全方位提升加热炉性能。
氢气在全氧中的燃烧速度是在空气中的4.2倍,天然气达到10.7倍左右,促进完全燃烧,提高炉膛温度均匀性。
同等加热时间和加热温度下,坯料实际出炉温度提高约30℃,火焰温度升高和烟气黑度增加有效提升辐射换热。
传热效率提升,可大幅降低物料加热时间,一般可降低加热时间20%,进一步节能并起到提高产量的作用。
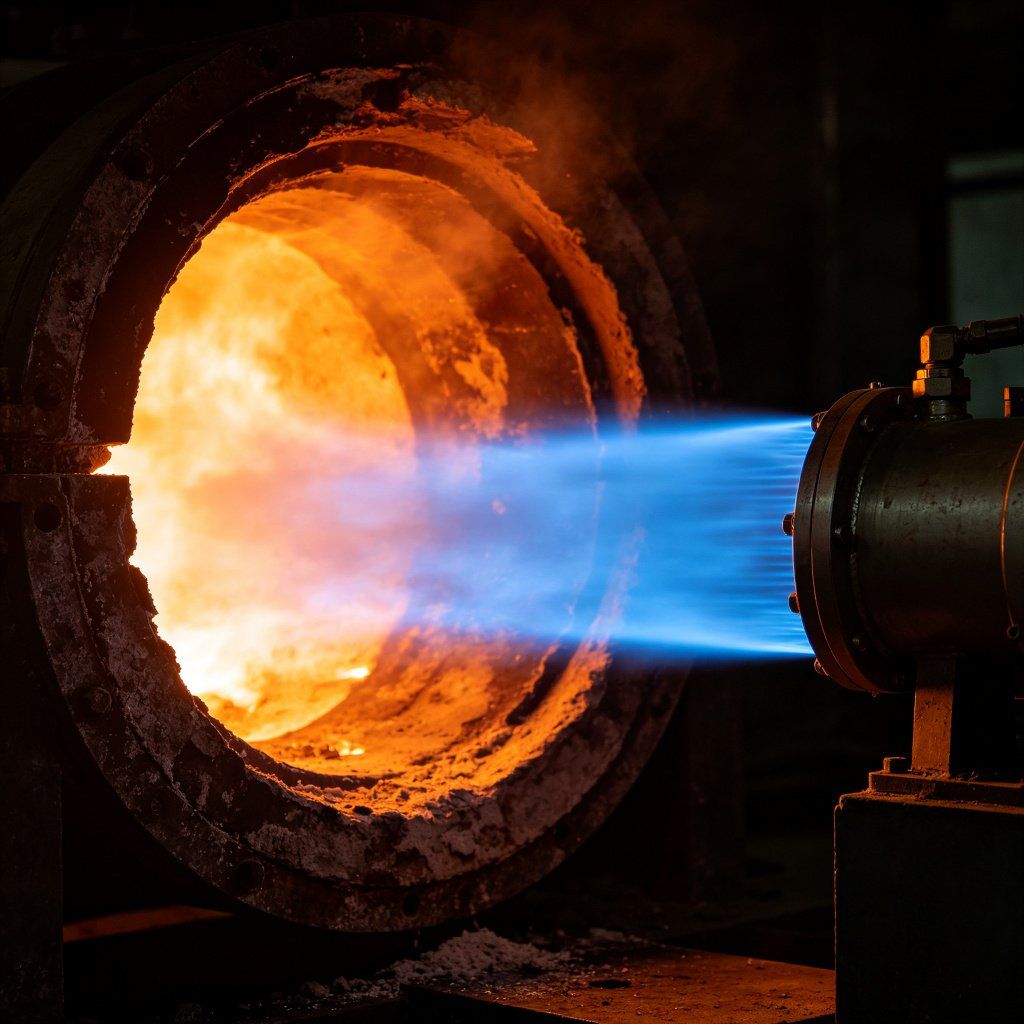
无焰全氧燃烧器辐射能力强,较常规烧嘴传热效率提升约30%,火焰场温度均匀性好,燃烧控制精确。
全氧燃烧没有N2参与燃烧,烟气中NOx大幅降低。天津钢管168环形炉氮氧化物生成量降低98%以上,平均NOx控制在50mg/Nm³以下。
降低N2参与燃烧,排烟热损失大幅度降低,可大幅度节能,一般可降低碳排放20%以上,助力钢铁行业双碳目标。
撬装式设计,主体设备采用进口设备,严格按照氧气安全规范执行,阀组动态设备选用进口阀门,耐用10年以上,设备免维护。
精确控制燃气用量
滑窗阀+角座阀
体积小 无可见明火
氧燃比+温度双闭环
采用滑窗阀和角座阀,流量控制精确、线性度好、调节灵敏,炉膛温度控制更为精准
配备可靠的安全检测报警和事故切断装置,严格按照氧气安全规范执行
主体设备沿用德国技术,进口阀门耐用10年以上,设备出厂前进行质量检验并出具报告
烧嘴是加热系统的核心设备。为保证钢坯加热质量,选用先进的无焰全氧燃烧技术,使用高速氧枪形成卷吸效果,烟气被再循环,形成稀释燃烧区,保证较低的峰值温度,减少NOx形成。
配备完善的温度、流量、压力、炉内残氧检测、调节和安全连锁,实现工艺参数精准控制,保证全氧燃烧系统运行稳定可靠。
氧燃比计算准确度决定燃烧系统优劣,直接关系天然气消耗和钢坯氧化烧损。根据气氛分析系统检测残氧值,精确调节氧气过剩系数。控制氧燃比 = 理论氧燃比 × 氧气过剩系数。
各供热段设置以温度为主环、氧气天然气流量为副环的炉温控制回路。流量PID控制器以设定温度、实际温度构成温度PID调节器,实现精准温度控制。
天然气与氧气相互关联,避免其中一个调节阀失控导致炉内燃烧气氛失调。保证升温过程中天然气增加速度小于氧气增加速度,降温过程中天然气减少速度大于氧气减少速度,保证燃烧安全。
国内大型加热炉全氧燃烧唯一有应用业绩的公司,已在多家大型钢铁企业得到应用和好评。
完备的资质认证和完善的知识产权体系,与东北大学、东南大学等高校建立长期产学研合作。
富氧燃烧是指供给燃烧用的空气中氧含量大于21%时的燃烧反应,全氧燃烧是指使用全氧的燃烧反应。氧含量提高后,不参与燃烧的氮含量相对减少或没有,从根本上改变燃烧特性。
燃烧产物体积量降低,根据 t0=(Qd-Qf)/V0*Cy,燃料的理论燃烧温度提高。全氧燃烧相比常规燃烧可提高理论燃烧温度600℃,更少燃料即可达到所需炉温。
由于排烟量大幅度降低至原来的25%左右,排烟热损失大大降低。同时N2减少,热力型NOx生成量大幅减少。
燃烧产物中具有辐射能力的三原子气体(CO2、H2O)浓度增加,几乎无辐射能力的N2比例减少,烟气对钢坯的辐射换热能力有效提高。
从燃烧效率、传热效率到污染物排放,富氧/全氧燃烧技术全方位提升加热炉性能。
氢气在全氧中的燃烧速度是在空气中的4.2倍,天然气达到10.7倍左右,促进完全燃烧,提高炉膛温度均匀性。
同等加热时间和加热温度下,坯料实际出炉温度提高约30℃,火焰温度升高和烟气黑度增加有效提升辐射换热。
传热效率提升,可大幅降低物料加热时间,一般可降低加热时间20%,进一步节能并起到提高产量的作用。
无焰全氧燃烧器辐射能力强,较常规烧嘴传热效率提升约30%,火焰场温度均匀性好,燃烧控制精确。
全氧燃烧没有N2参与燃烧,烟气中NOx大幅降低。天津钢管168环形炉氮氧化物生成量降低98%以上,平均NOx控制在50mg/Nm³以下。
降低N2参与燃烧,排烟热损失大幅度降低,可大幅度节能,一般可降低碳排放20%以上,助力钢铁行业双碳目标。
撬装式设计,主体设备采用进口设备,严格按照氧气安全规范执行,阀组动态设备选用进口阀门,耐用10年以上,设备免维护。
精确控制燃气用量
滑窗阀+角座阀
体积小 无可见明火
氧燃比+温度双闭环
采用滑窗阀和角座阀,流量控制精确、线性度好、调节灵敏,炉膛温度控制更为精准
配备可靠的安全检测报警和事故切断装置,严格按照氧气安全规范执行
主体设备沿用德国技术,进口阀门耐用10年以上,设备出厂前进行质量检验并出具报告
烧嘴是加热系统的核心设备。为保证钢坯加热质量,选用先进的无焰全氧燃烧技术,使用高速氧枪形成卷吸效果,烟气被再循环,形成稀释燃烧区,保证较低的峰值温度,减少NOx形成。
配备完善的温度、流量、压力、炉内残氧检测、调节和安全连锁,实现工艺参数精准控制,保证全氧燃烧系统运行稳定可靠。
氧燃比计算准确度决定燃烧系统优劣,直接关系天然气消耗和钢坯氧化烧损。根据气氛分析系统检测残氧值,精确调节氧气过剩系数。控制氧燃比 = 理论氧燃比 × 氧气过剩系数。
各供热段设置以温度为主环、氧气天然气流量为副环的炉温控制回路。流量PID控制器以设定温度、实际温度构成温度PID调节器,实现精准温度控制。
天然气与氧气相互关联,避免其中一个调节阀失控导致炉内燃烧气氛失调。保证升温过程中天然气增加速度小于氧气增加速度,降温过程中天然气减少速度大于氧气减少速度,保证燃烧安全。
国内大型加热炉全氧燃烧唯一有应用业绩的公司,已在多家大型钢铁企业得到应用和好评。
完备的资质认证和完善的知识产权体系,与东北大学、东南大学等高校建立长期产学研合作。
联合南京林普热能,为您的加热炉提供专业节能降碳解决方案
联系我们 →